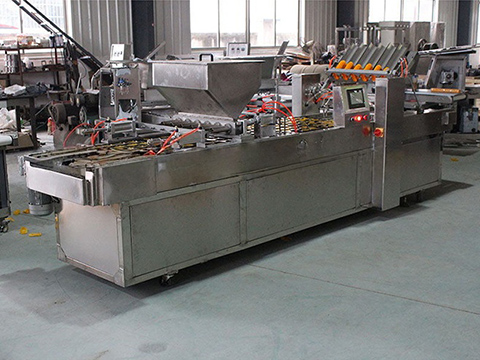
紙コップ供給機の設置プロセスは4つの段階に分かれています。設置前の段階では、コンポーネントを開梱して検査し、設置場所 (スペース、電源、空気源などを含む) を準備します。次に機械的な位置決めと固定、電気回路やエア回路の接続を行います。その後、メカデバッグ、プログラム設定、連携、負荷テストを経てデバッグを完了します。最後に、オペレーターや保守員の教育、受付を実施し、カップ落下成功率などの指標を確認します。
フェーズ 1: インストール前の準備
開梱検査:
すべてのコンポーネント、アクセサリ、ツールを機器の梱包リストと照らし合わせて注意深く確認し、不足品や輸送による損傷がないことを確認してください。
通常、主なコンポーネントには、メインフレーム、カップ落としヘッド、振動ボウルまたはカップ保管ビン、制御システム、エアパイプ、電源コード、取扱説明書などが含まれます。
サイトの準備:
スペースの場所: ケーキ生産ラインのコンベア ベルト上の正確な設置位置を確保します。装置の周囲には、操作、メンテナンス、および紙コップの追加のために十分なスペースがあることを確認してください。
電源: 機器の要件を満たす電源ソケット (通常は 220V、50Hz) が近くにある必要があります。電源が安定していて信頼性が高く、適切に接地されていることを確認してください。
空気源: 装置には清潔で乾燥した圧縮空気が必要です。あらかじめエア配管を装置の近くに敷設し、圧力調整器とフィルタ(エア源トリプレット:フィルタ、減圧弁、オイルミストルブリケータ)を準備してください。
環境: 機器は、激しい振動のない水平で堅い床またはプラットフォームに設置する必要があります。
水平度: 水平定規を使用して、設置プラットフォームが水平であるかどうかを確認します。これは、機器の安定した動作にとって重要です。
フェーズ 2: 機械的および電気的設置
機械的な位置決めと固定:
主機を所定の位置まで慎重に移動させてください。
運転中の振動による装置のずれを防ぐため、アンカーボルトやクランプ装置を使用してコンベヤベルトのフレームや作業台に装置をしっかりと固定してください。
装置の高さとカップ落としヘッドの位置を調整し、ケーキ型(焼き型)の高さと穴の位置を正確に合わせます。
電気接続:
● 電源接続: 機器の電源コードを準備された電源ソケットに接続します。 (注意: 接続する前に電源スイッチがオフになっていることを確認してください。)
● 信号線接続 (必要な場合): 装置を生産ラインの主制御システムまたはフロント/リアグラウトマシンとリンクする必要がある場合は、取扱説明書に従って通信またはトリガー信号線を接続します。
空気回路接続:
● 空気源パイプラインを空気源トリプレットを介して装置の空気入口に接続します。
● 非常に重要: 減圧バルブを調整して、空気圧力を装置が必要とする使用圧力 (通常 0.5 ~ 0.7 MPa) に設定します。圧力が低すぎるとカップの吸引が不安定になり、圧力が高すぎると紙カップやエアシリンダーが破損する可能性があります。
フェーズ 3: デバッグと試運転
これは最も重要なステップであり、機器が正常に動作できるかどうかを直接判断します。
電源オンとエアオン:
エア源をオンにし、エア回路にエア漏れがないか確認します。
機器の電源スイッチをオンにします。
機械的デバッグ:
● カップ ピッキング位置の調整: 手動モードでカップ ピッキング ヘッド (吸盤またはグリッパー) の位置を調整し、紙コップのスタックの中心まで正確に下降できるようにします。
●カップ落下位置の調整:カップ落下アクションを手動でトリガーし、紙コップの落下軌跡を観察し、カップ落下ヘッドの前後左右の位置を微調整して、紙コップが傾いたり跳ねたりすることなく100%正確に金型の穴に落ちることができるようにします。
●分離機構の調整:真空吸盤タイプの場合、吸盤の位置と真空度を調整します。メカ爪タイプの場合は開閉範囲を調整します。
プログラム設定:
● 作業モードの設定: 自動/手動モードを選択します。
● タイミングと遅延の設定: コンベア ベルトの走行速度に応じて、カップのピックとドロップの遅延時間を設定し、動作が金型の動きと同期していることを確認します。
● カウントとアラームの設定: 金型の列ごとのカップ数とスタックごとのカップ数を設定し、材料不足アラーム機能が敏感かどうかをテストします。
リンケージのデバッグ:
生産ライン全体を開始し、自動モードで実行します。
ベルトコンベア上の光電センサーによって装置が正しく作動するかどうかを観察します。
カップのリリースリズムが金型の穴の位置と完全に一致しているかどうかを確認し、さまざまな速度でテストします。
負荷テスト:
カップ保管庫に紙コップを充填し、長時間連続運転試験(30分以上)を実施し、その安定性と信頼性を確認します。
フェーズ 4: 操作トレーニングと受け入れ
トレーニング:
サプライヤーのエンジニアは、次のような顧客のオペレーターと保守担当者をトレーニングする必要があります。
● 日常の操作手順。
●仕様の異なる紙コップの交換や装置の調整方法。
●日常のメンテナンスと清掃方法(吸盤の清掃、エア回路フィルターの排水など)。
● 一般的な障害 (カップ詰まり、カップ不足など) のトラブルシューティング方法。
受け入れ:
お客様と最終受け入れテストを実施して、機器が契約で合意された技術指標を満たしていることを確認します。
● 成功率: 数百回の連続操作の後、カップ落下の成功率は 99.5% を超えるはずです。
● 生産効率: 速度は生産リズムの要件を満たします。
● 完全な機能: すべてのアラームとカウント機能は正常です。